Гальванические
покрытия деталей
в Санкт-Петербурге

Наносим защитные покрытия на детали для серийного производства

Работаем по ГОЗ 275-ФЗ

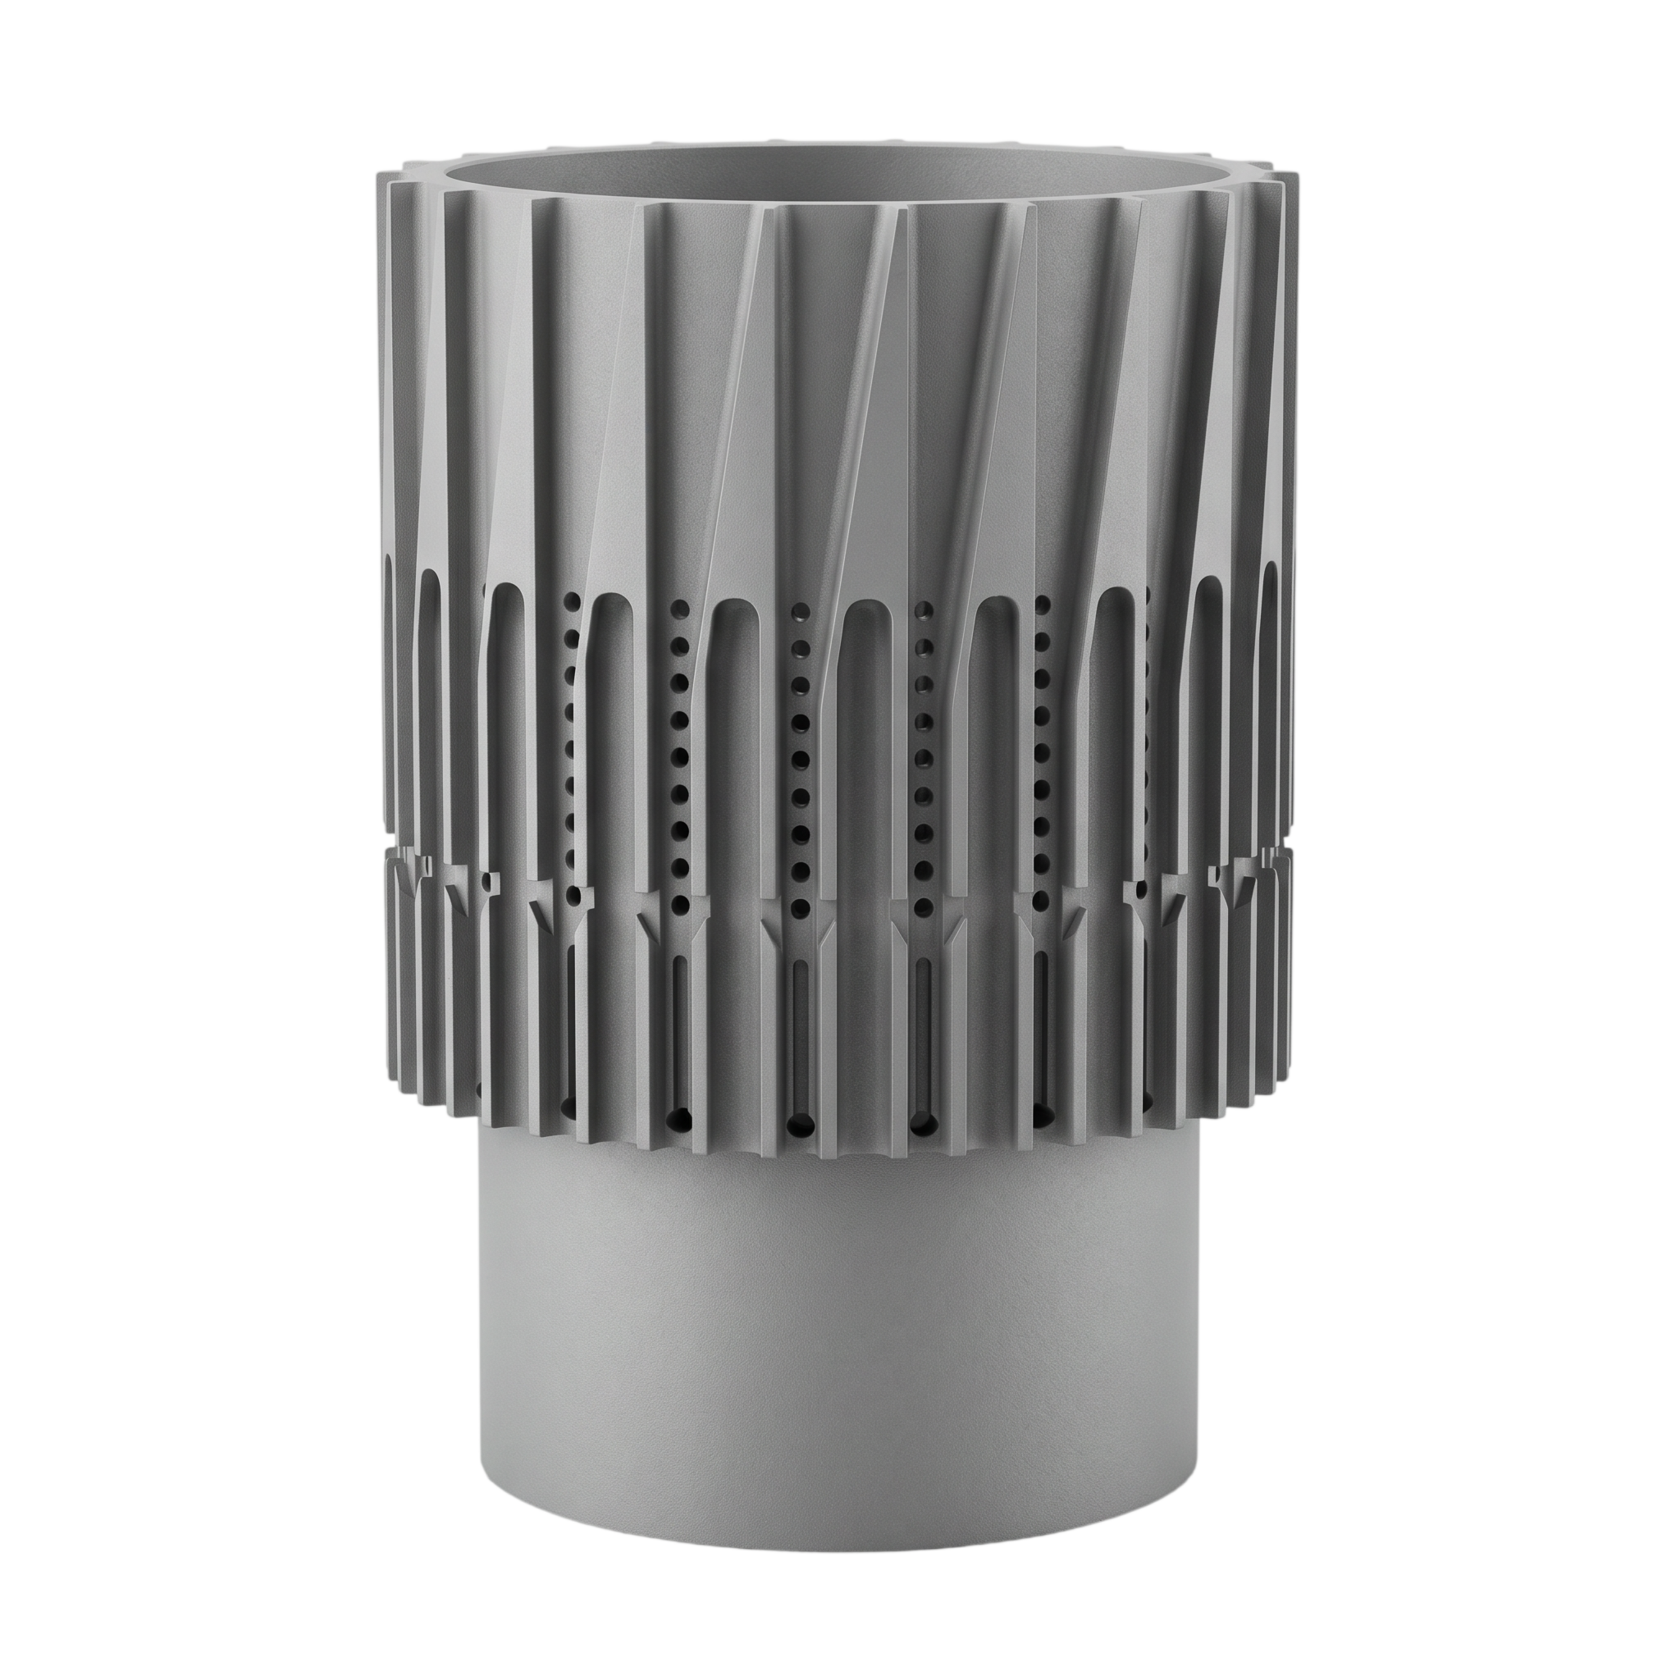
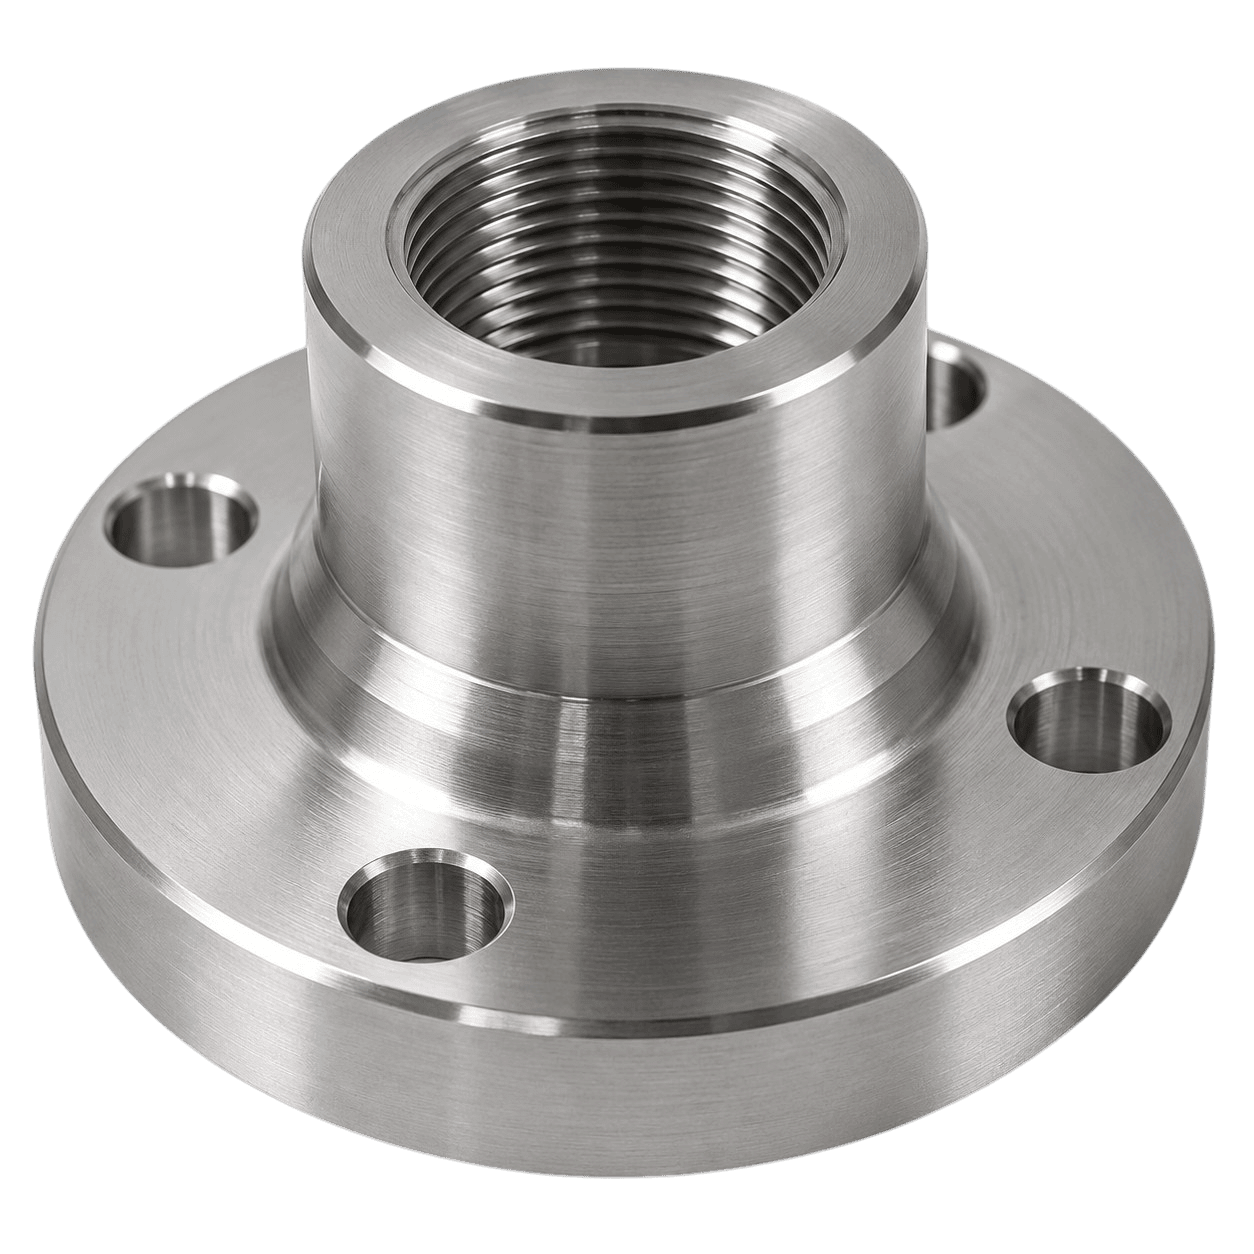
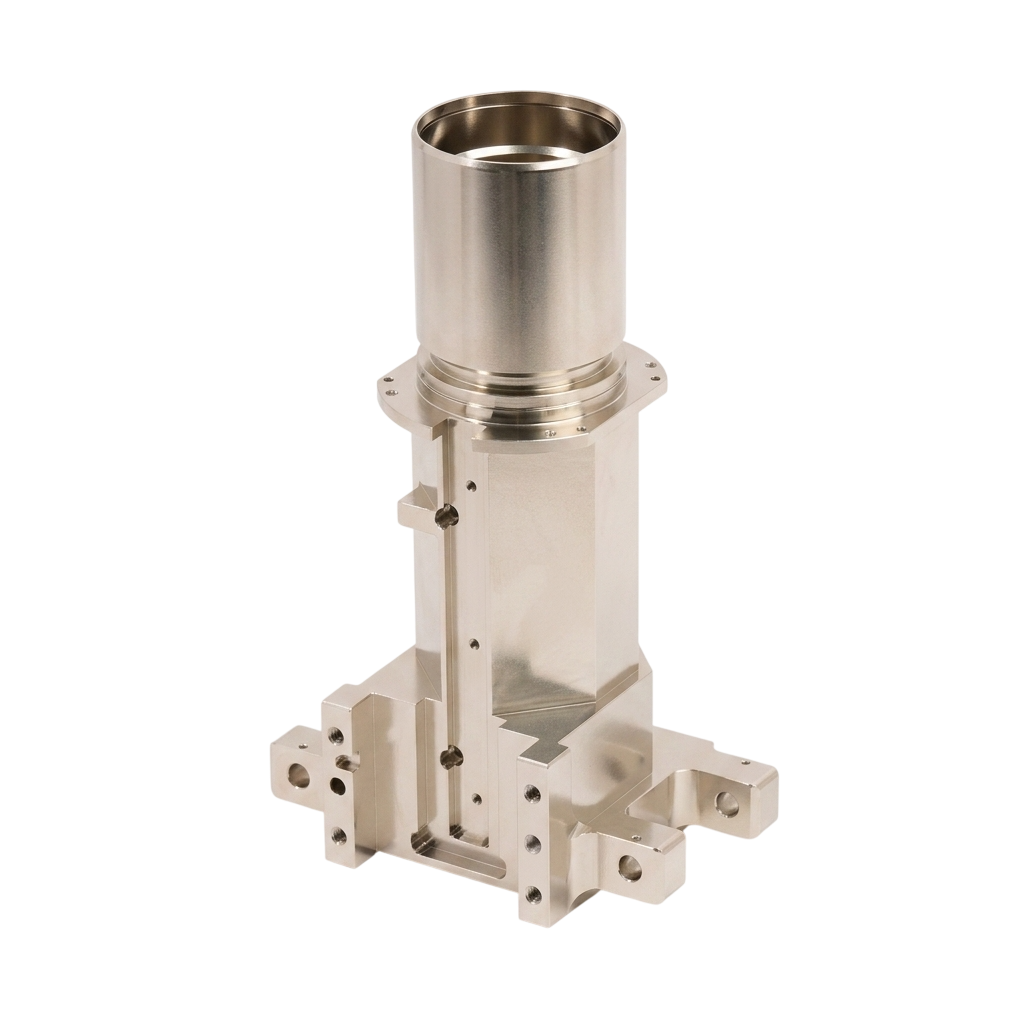
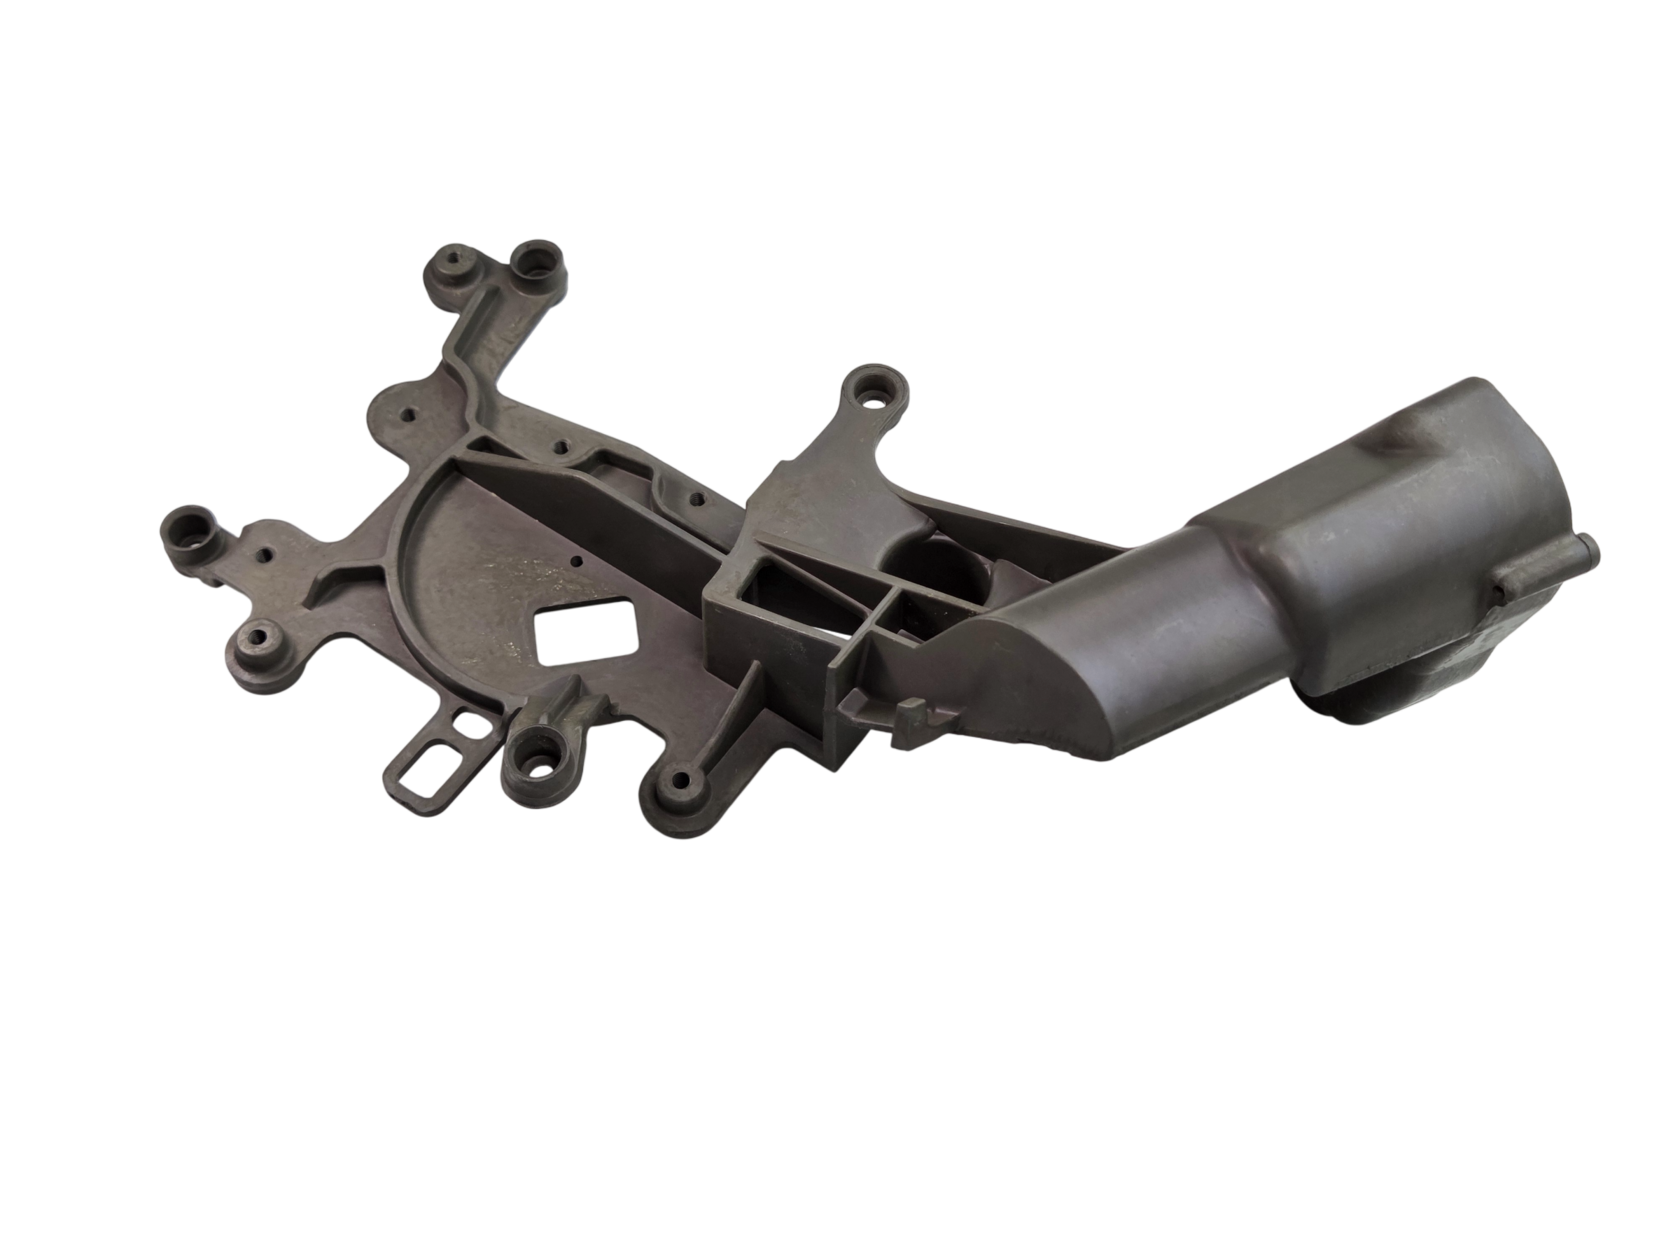
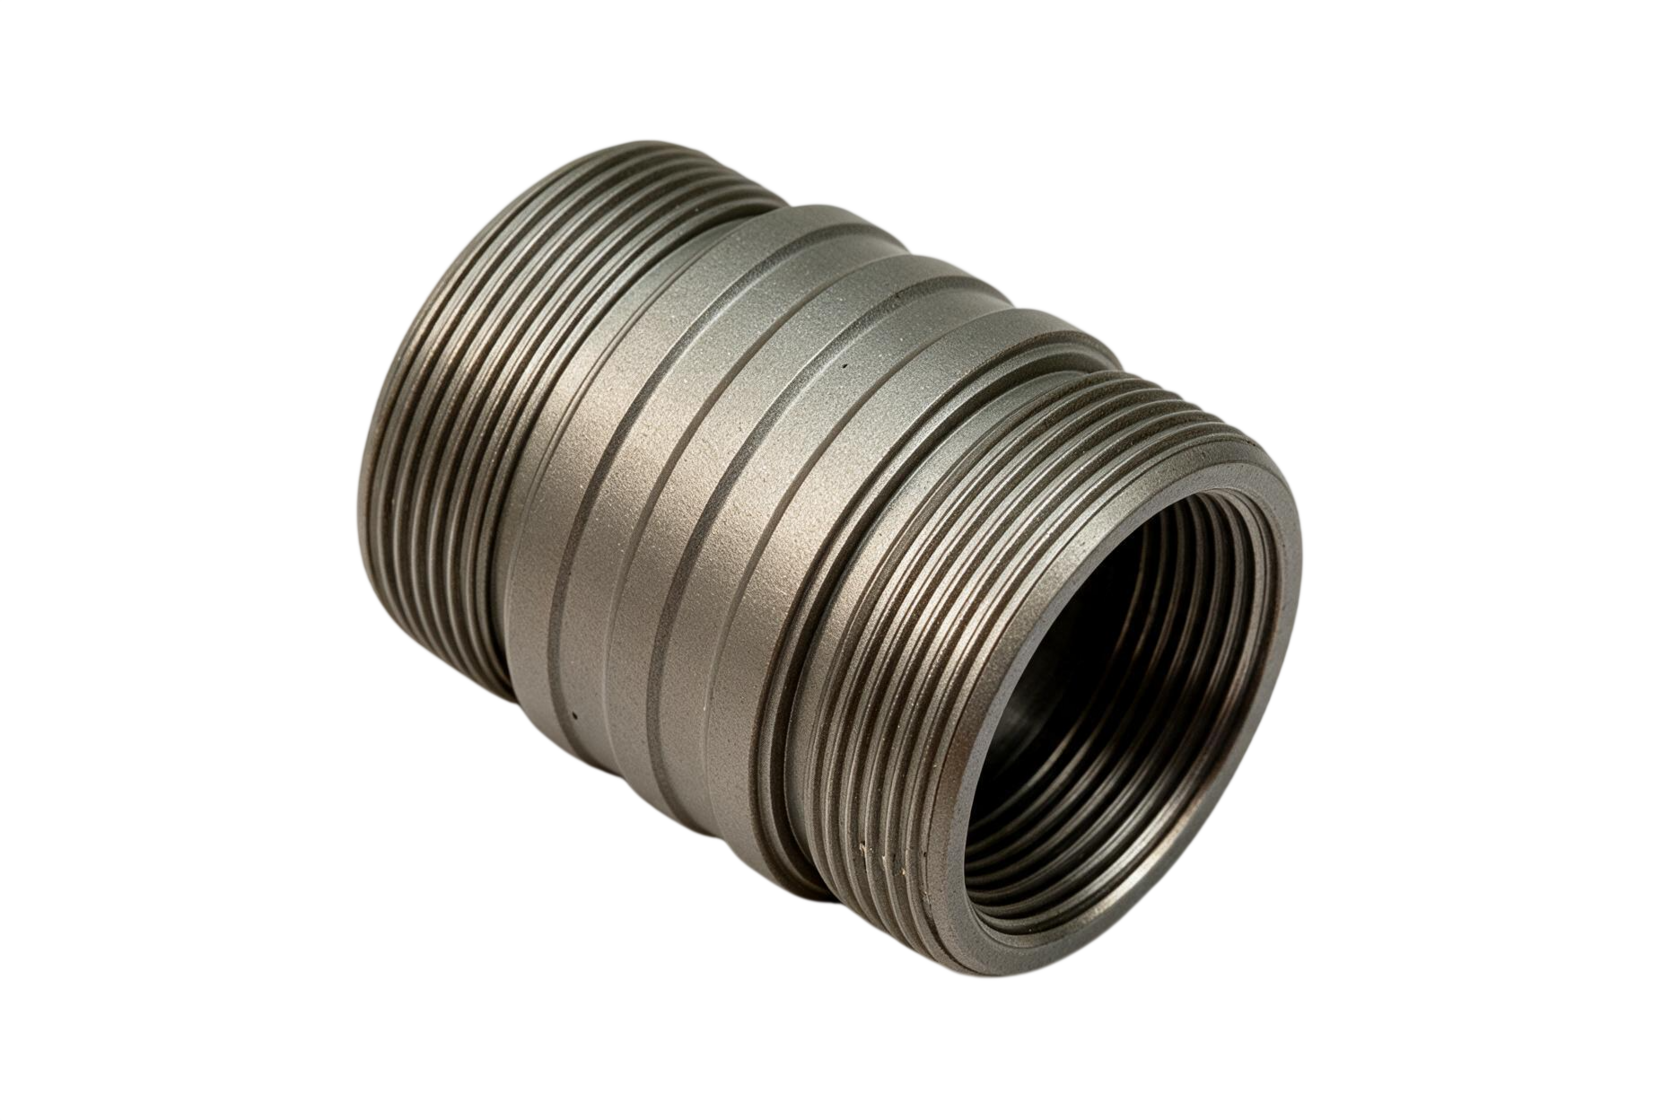
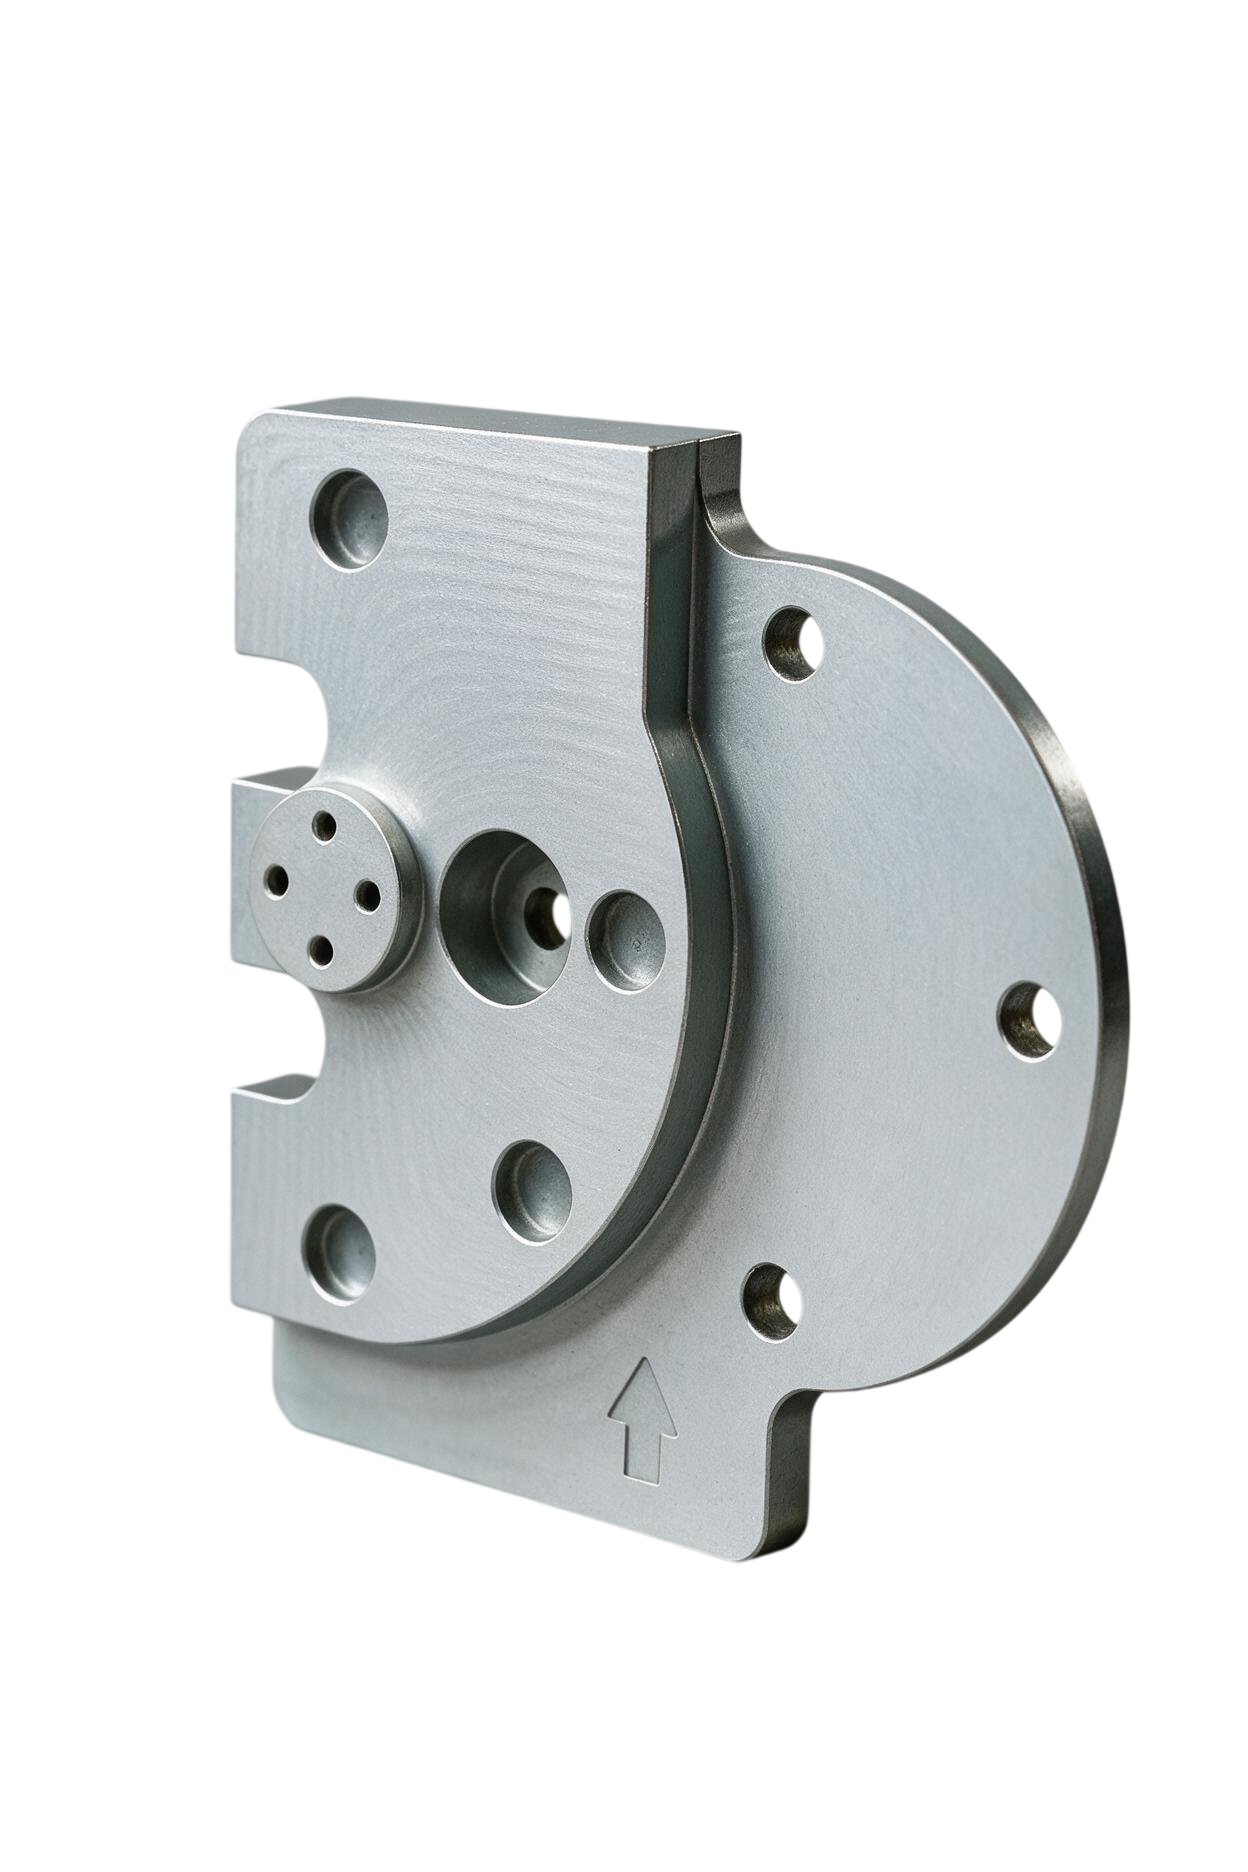
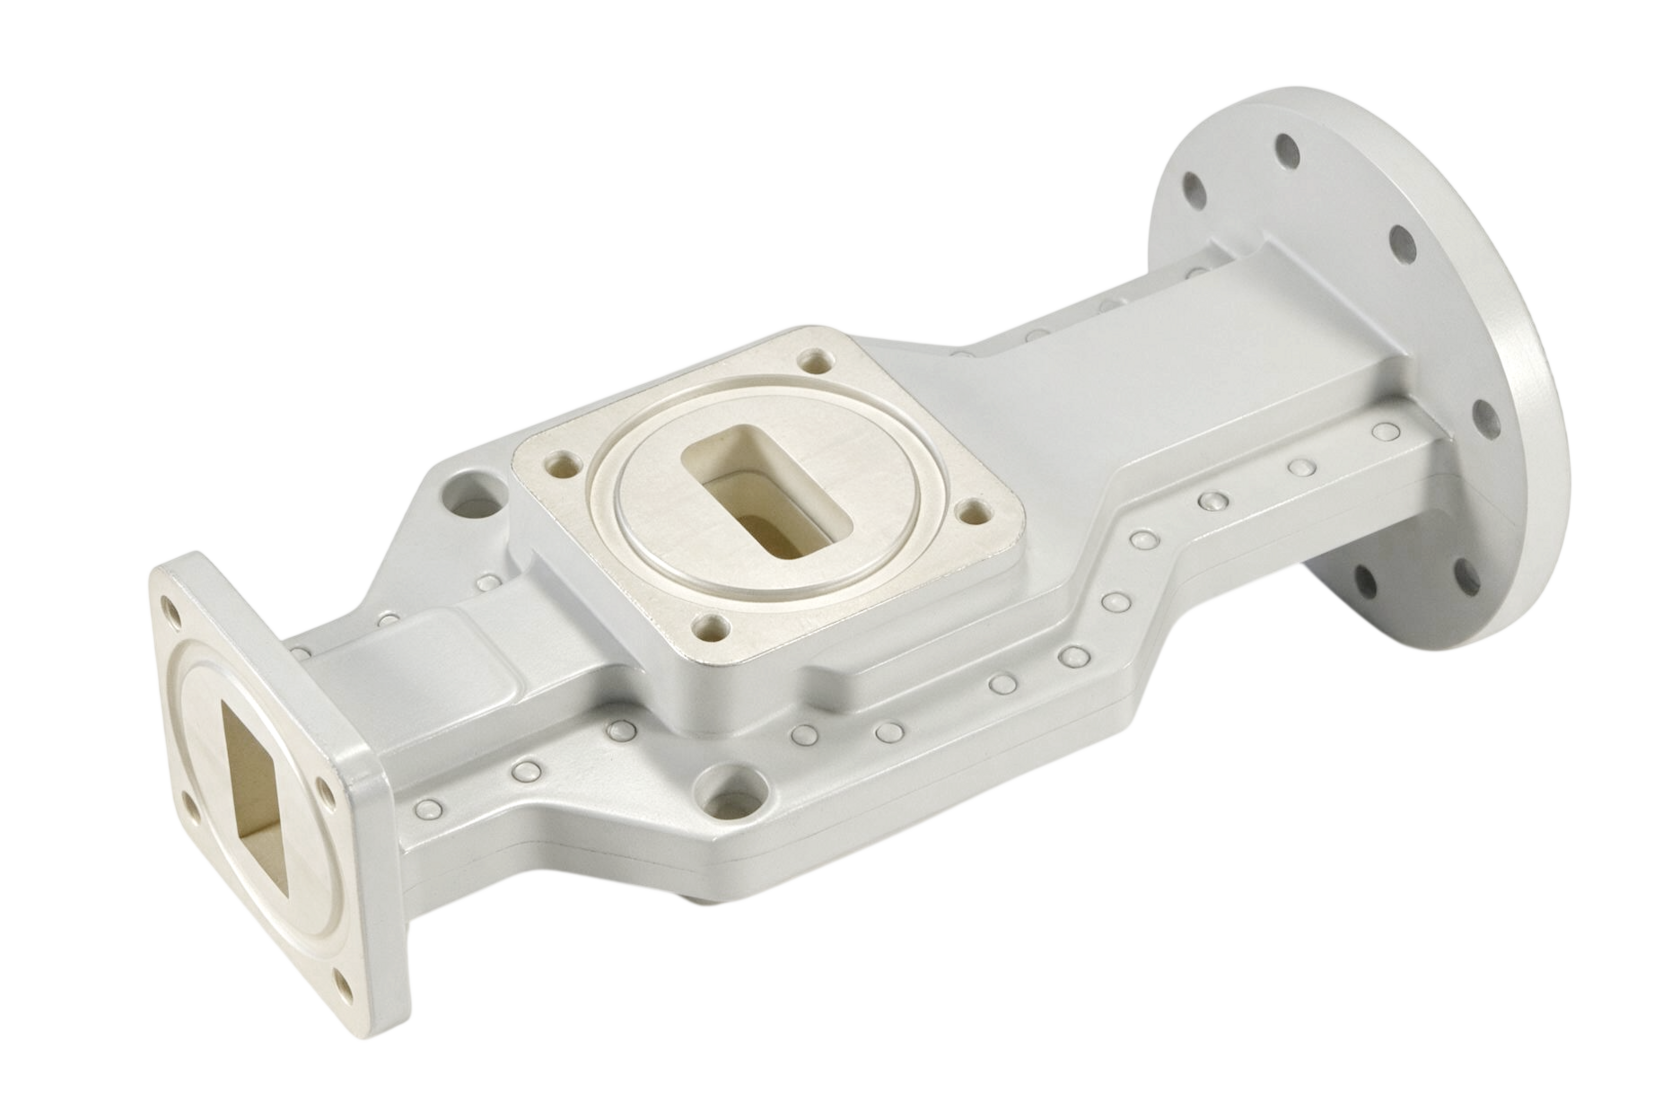
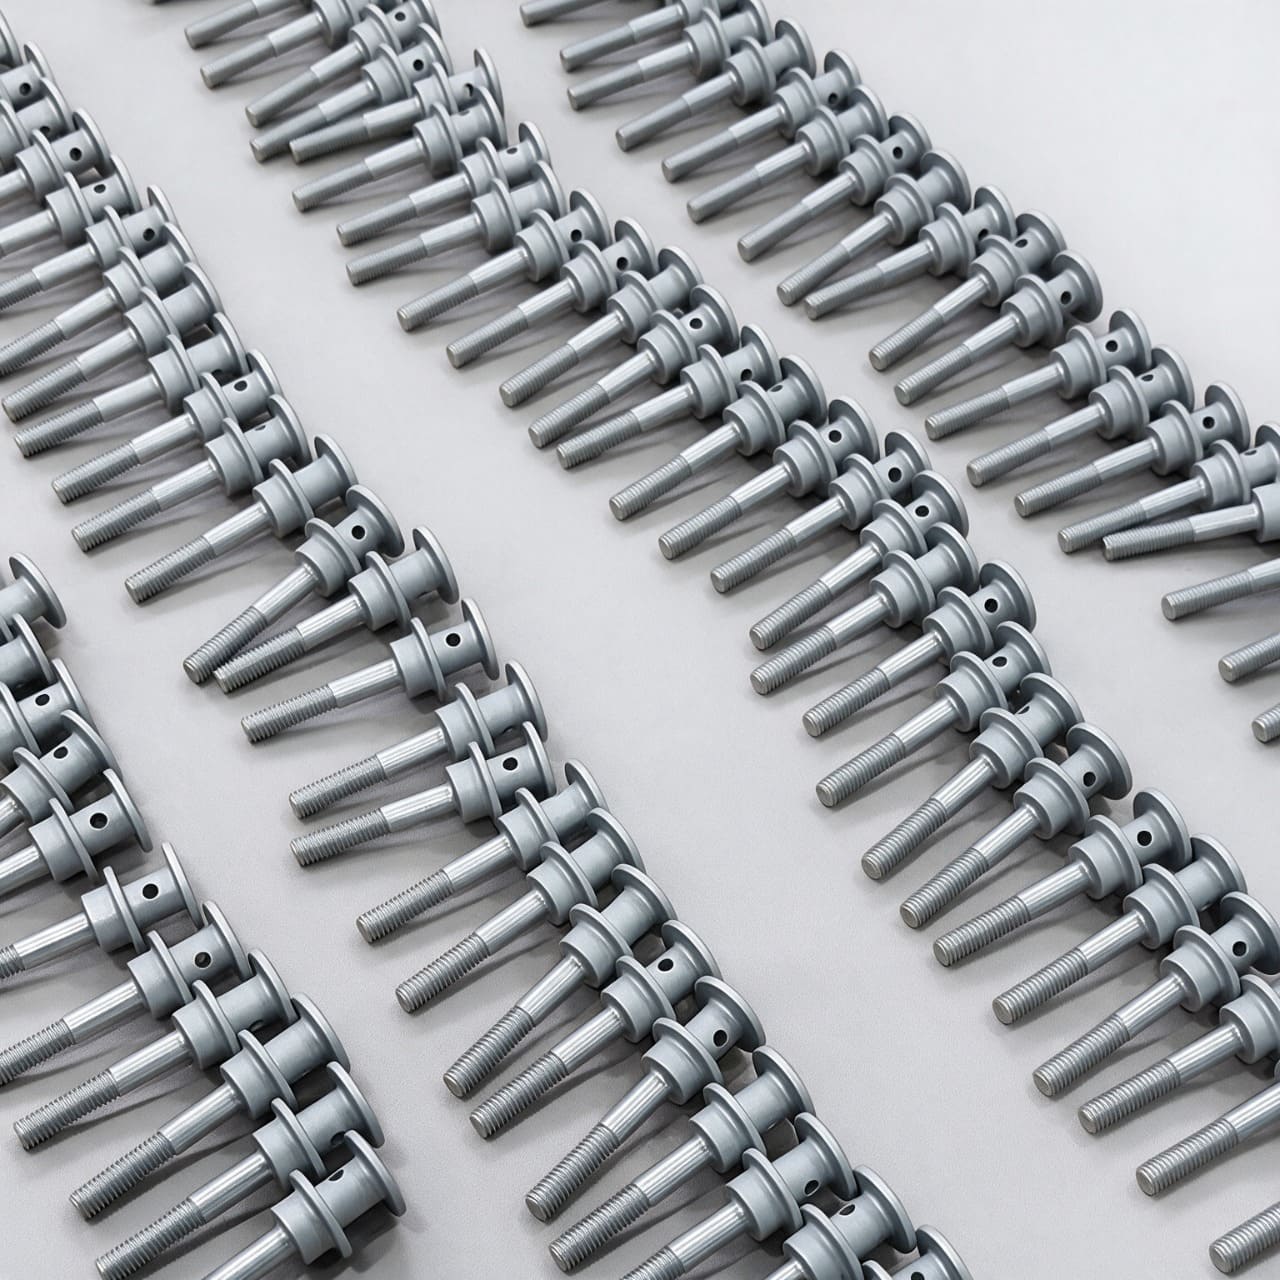
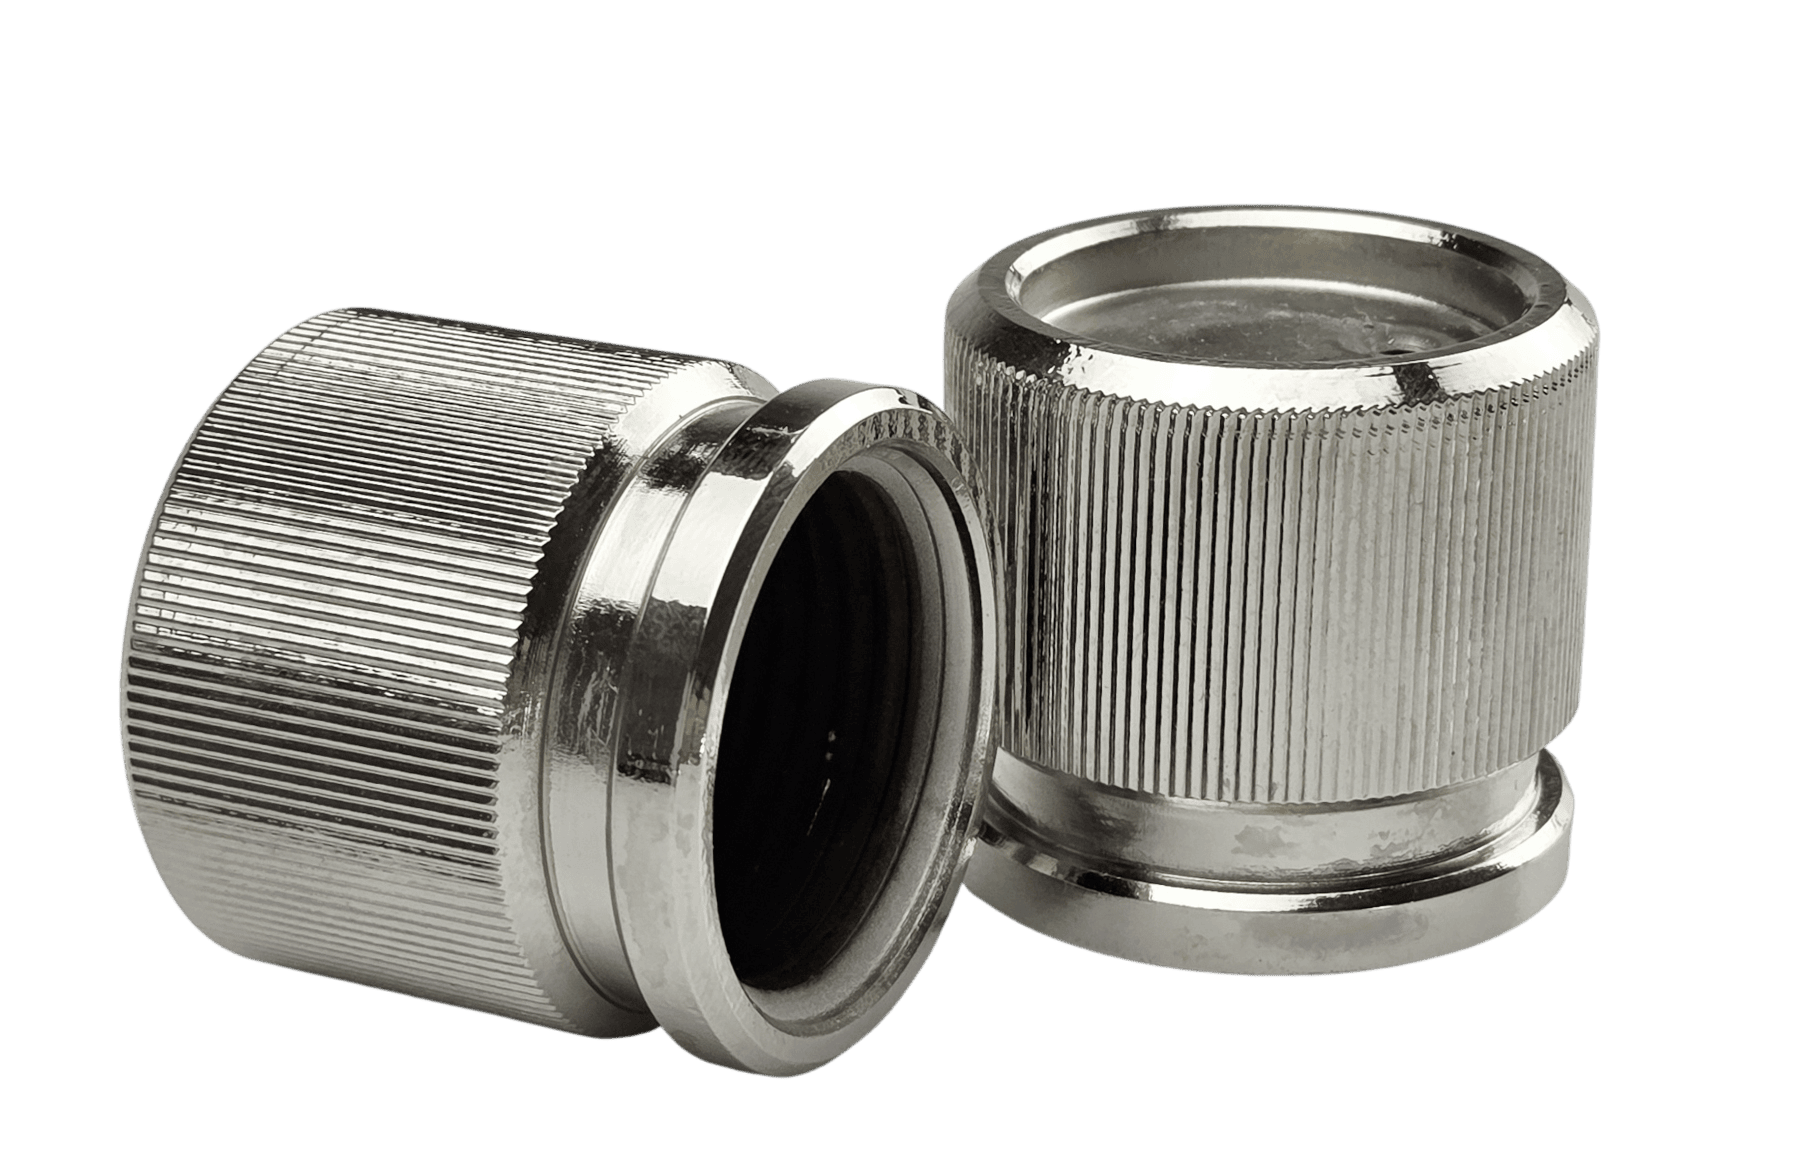
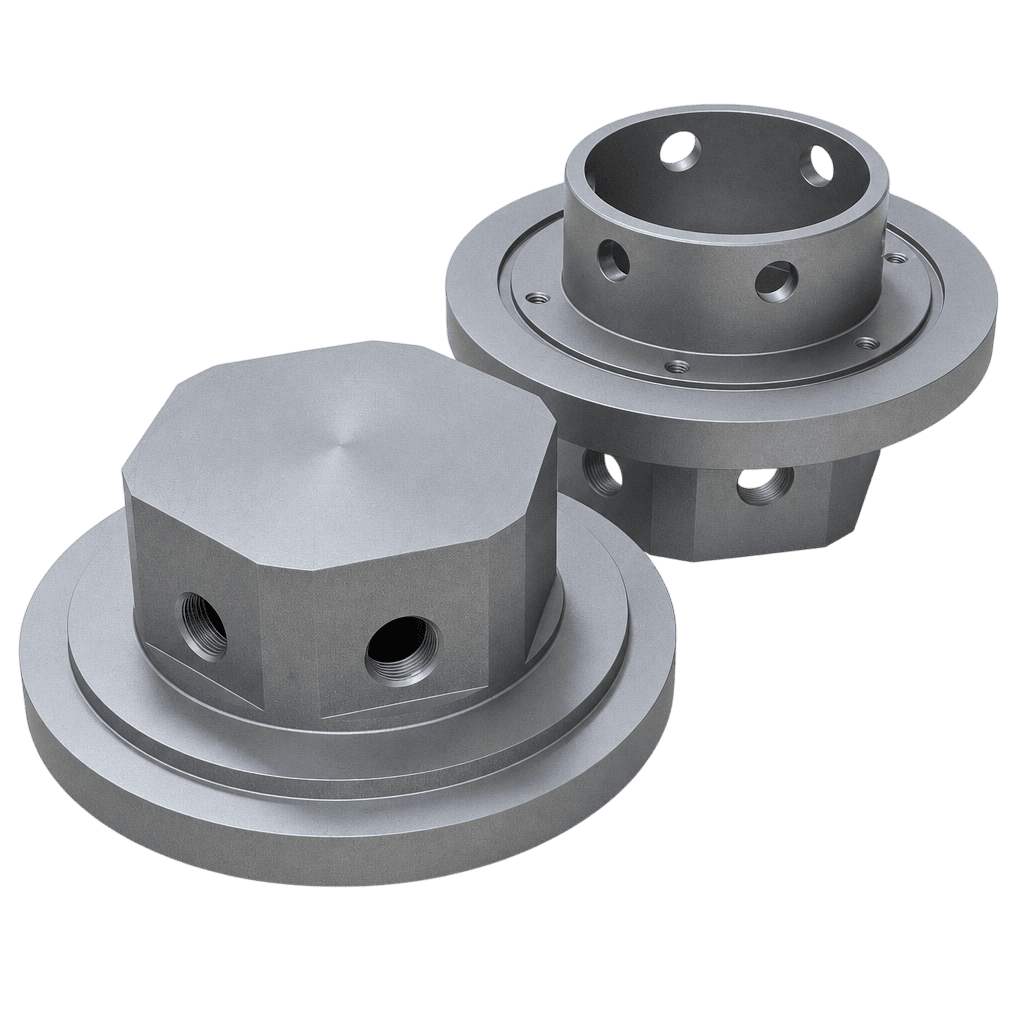
Деталь с гальваническим покрытием
Проверка КД до запуска
Подбор покрытия под задачу
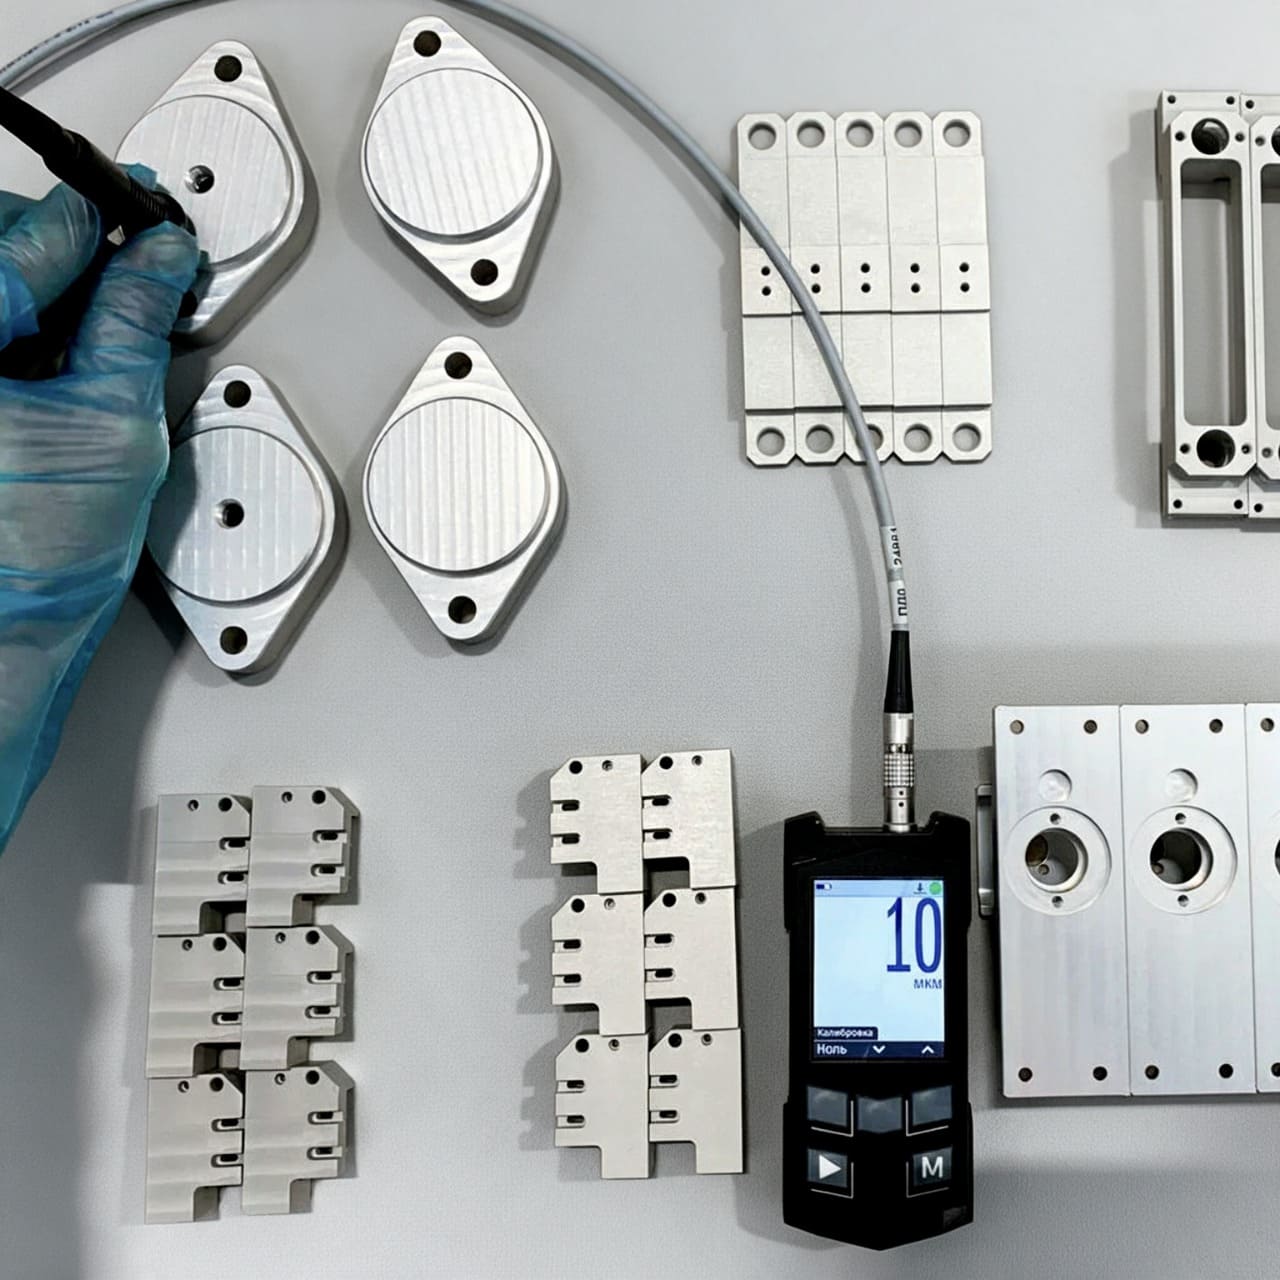
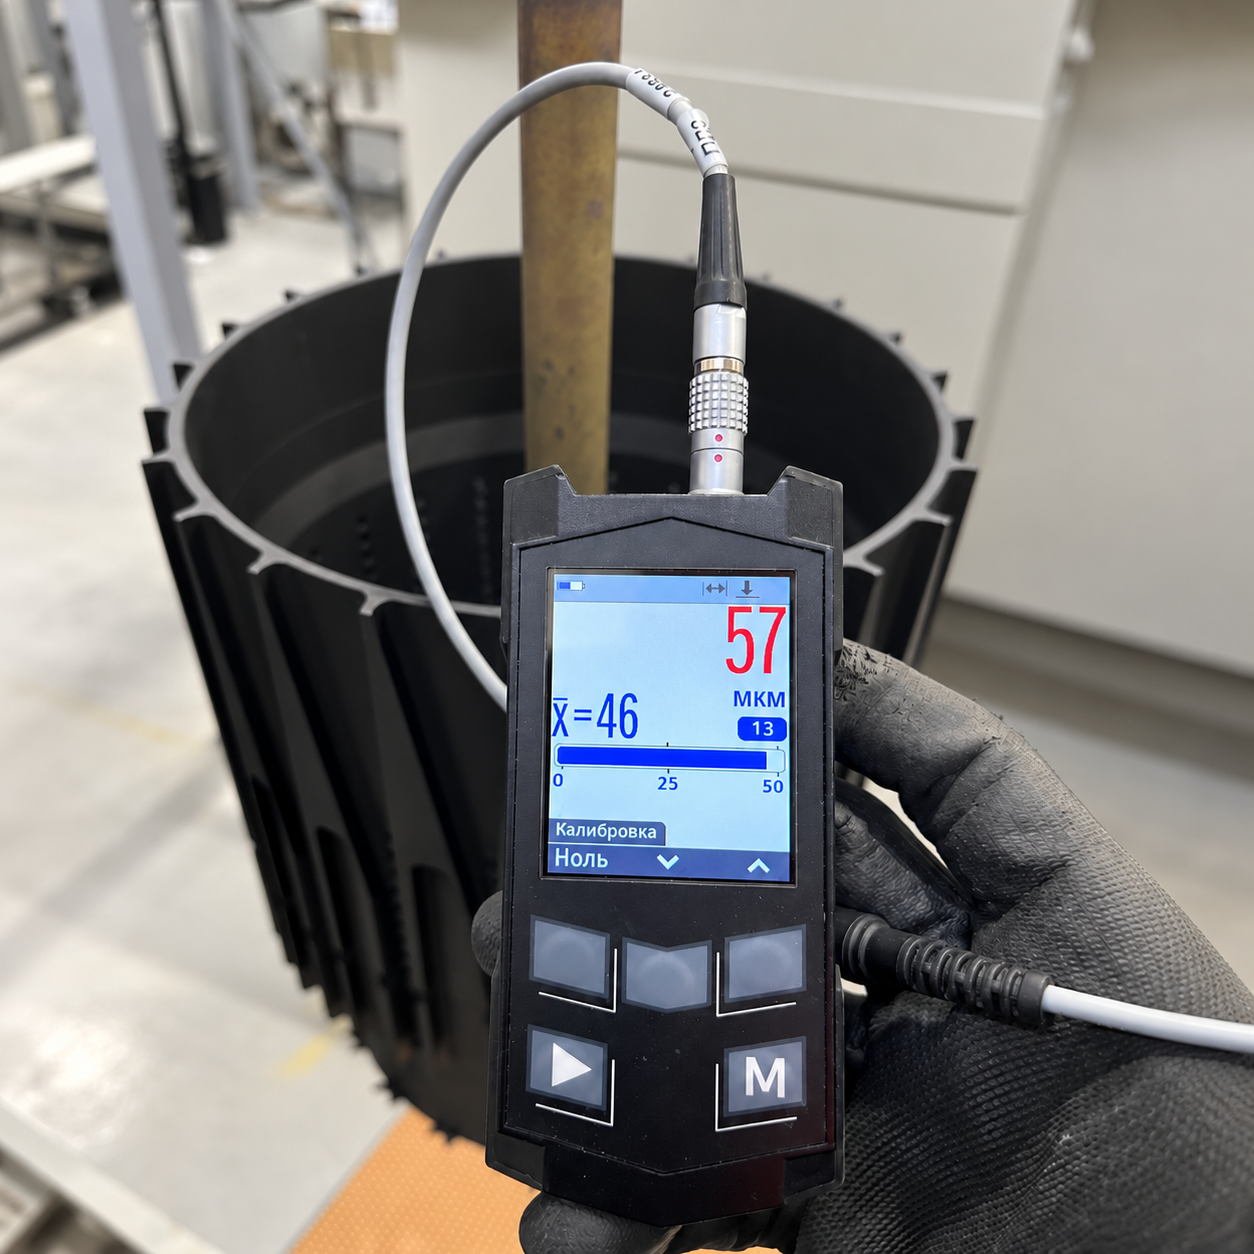
Контроль толщины покрытия
Первая партия и серия

1 000 м²

площадь производства

до 6 000 м²

обработанной поверхности в месяц

до 15 м²

максимальная площадь обрабатываемой поверхности

Виды покрытий

Наносим функциональные, защитные и декоративные покрытия на алюминий, его сплавы, нержавеющую сталь и другие металлы для задач серийного производства.

Деталь после анодирования алюминия

Анодирование алюминия

Защитное оксидное покрытие с высокой коррозионной стойкостью и аккуратным внешним видом.

Деталь с твёрдым анодным покрытием

Твёрдое анодирование

Повышение твёрдости и износостойкости поверхностей, работающих в тяжёлых условиях.

Деталь после цветного анодирования

Цветное анодирование

Декоративные и защитные покрытия в широкой палитре цветов с сохранением свойств оксидного слоя.

Деталь после химического оксидирования

Химическое оксидирование

Тонкое защитное покрытие для стали и цветных металлов. Сохраняет размеры и геометрию деталей.

Деталь с электропроводным оксидным покрытием

Хим.Окс.Э

Электрохимическое оксидирование с улучшенными эксплуатационными свойствами.

Деталь после пассивации нержавеющей стали

Пассивация нержавеющей стали

Повышает коррозионную стойкость, сохраняет внешний вид и эксплуатационные свойства деталей.

Технические возможности производства

Алюминиевая деталь с покрытием

Материалы и сплавы
Подбираем процесс под материал основы и требования к готовой детали

Основное направление - алюминий и его сплавы. Также работаем с медью, титаном и их сплавами, выполняем химическую пассивацию коррозионностойких сталей

Материал основы учитываем при выборе покрытия и технологического маршрута

Деталь сложной геометрии

Габариты и геометрия деталей

Допустимый размер зависит не только от габаритов детали, но и от геометрии, подвески и выбранного процесса

до 15 м²

Предельный габарит для основных процессов анодирования и химического оксидирования

Для других покрытий рабочие размеры отличаются. Сложные и нестандартные детали оцениваем по чертежу

Технические сведения о рабочих ваннах

Размер ванны сам по себе не определяет допустимый габарит детали. Учитываем рабочую зону, подвеску, электроды и весь маршрут обработки

ПроцессРазмер ванны, мм
Анодирование и химическое оксидирование1700 × 800 × 1000
Никелирование и олово-висмут630 × 630 × 800
Серебрение500 × 250 × 200
Детали с твёрдым анодированием

Толщина и параметры покрытия

Рабочий диапазон зависит от типа покрытия и требований к детали

Толщину, наполнение и внешний вид задаём по конструкторской документации или согласованным требованиям заказа

Для точных деталей учитываем изменение размеров после подготовки поверхности и нанесения покрытия

Анодирование
6–25 мкм
Анодирование с наполнением в бихромате
5–15 мкм
Твёрдое анодирование
10–100 мкм
Чёрное анодирование
10–25 мкм
Хромовокислое анодирование
2–5 мкм
Химическое оксидирование
0,5–3 мкм
Электропроводное оксидирование
0,5–2 мкм
Промышленная деталь с критичными поверхностями для контроля размеров и сопряженийКритичные размерыПоверхности сопряжения
Основа требований
Чертёж или ТЗ
До запуска
Согласование критичных поверхностей

Критичные поверхности и контроль

Учитываем поверхности, размеры и зоны детали, которые должны сохранить заданные параметры после обработки

Производство, рассчитанное
на серийные задачи

Обрабатываем от единичных деталей до серийных партий и контролируем покрытие на всех ключевых этапах

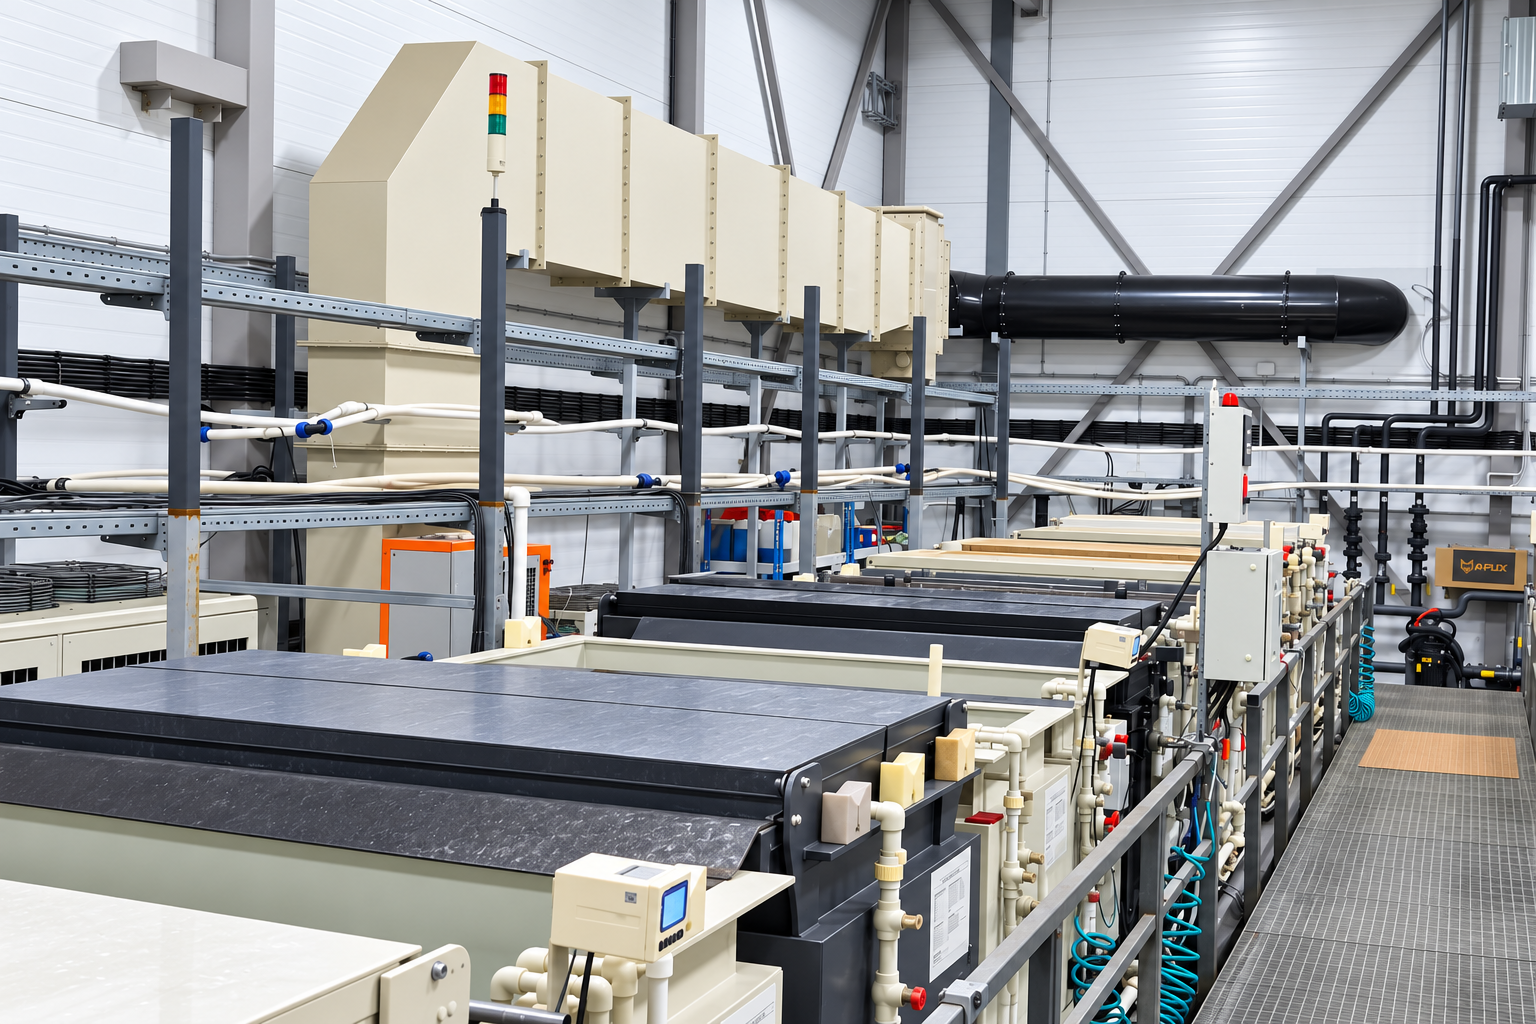
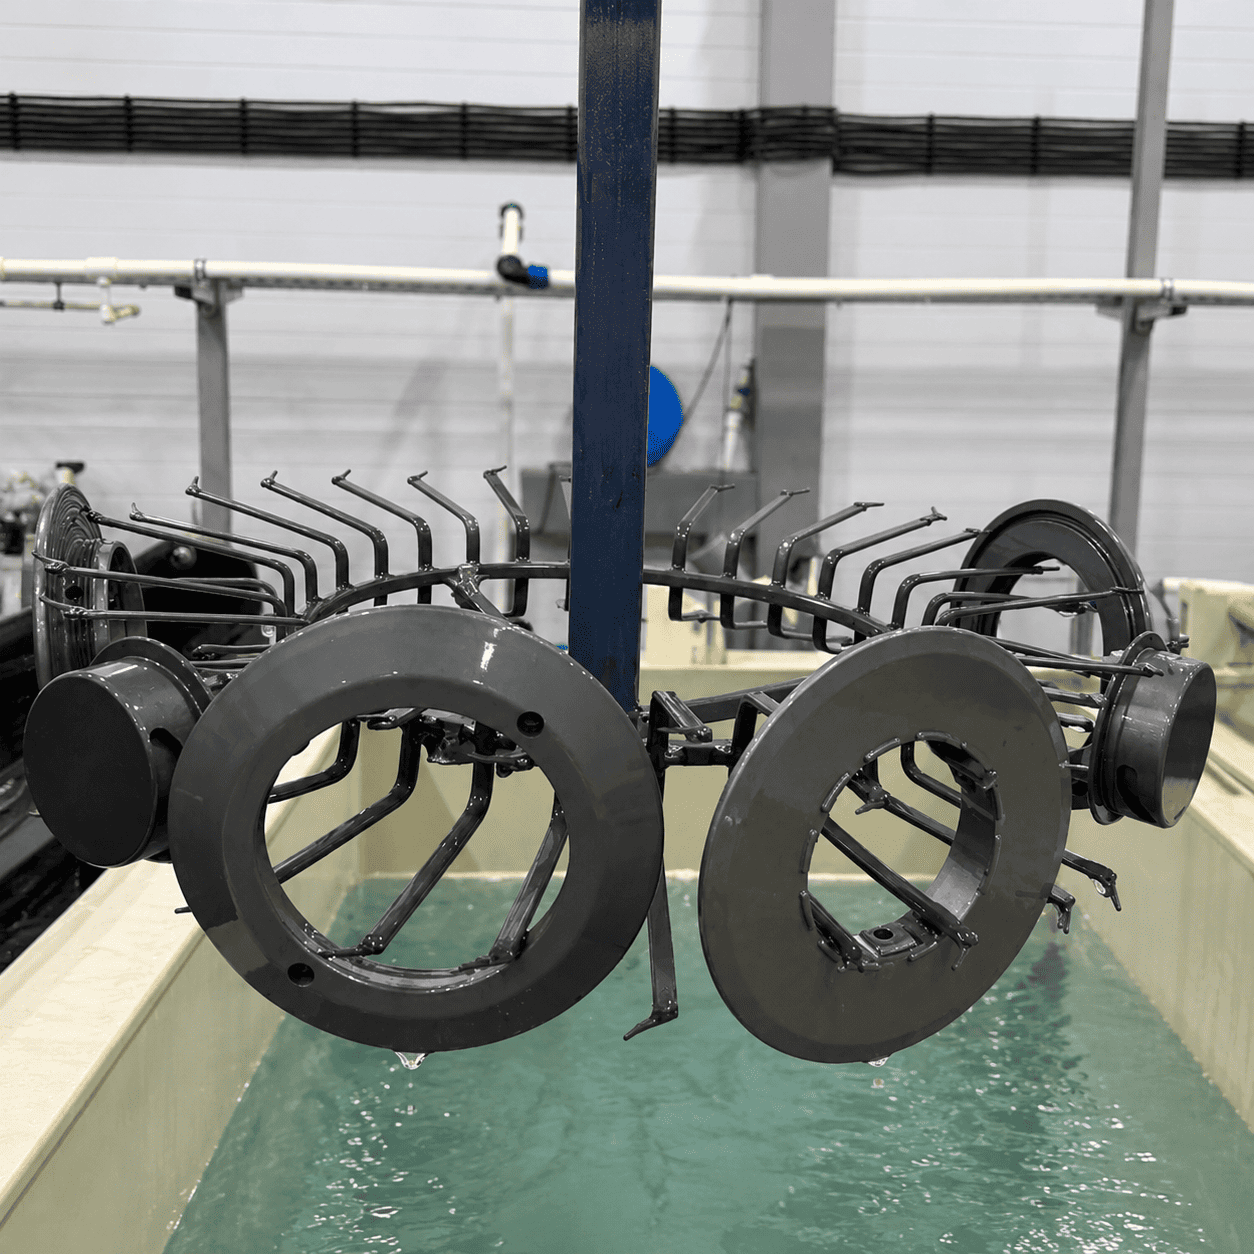
Производственная линия Galvanza
35 специалистов

Команда производства, технологов и контроля

50 ванн

35 больших и 15 малых для разных технологических процессов

35 000 шт.

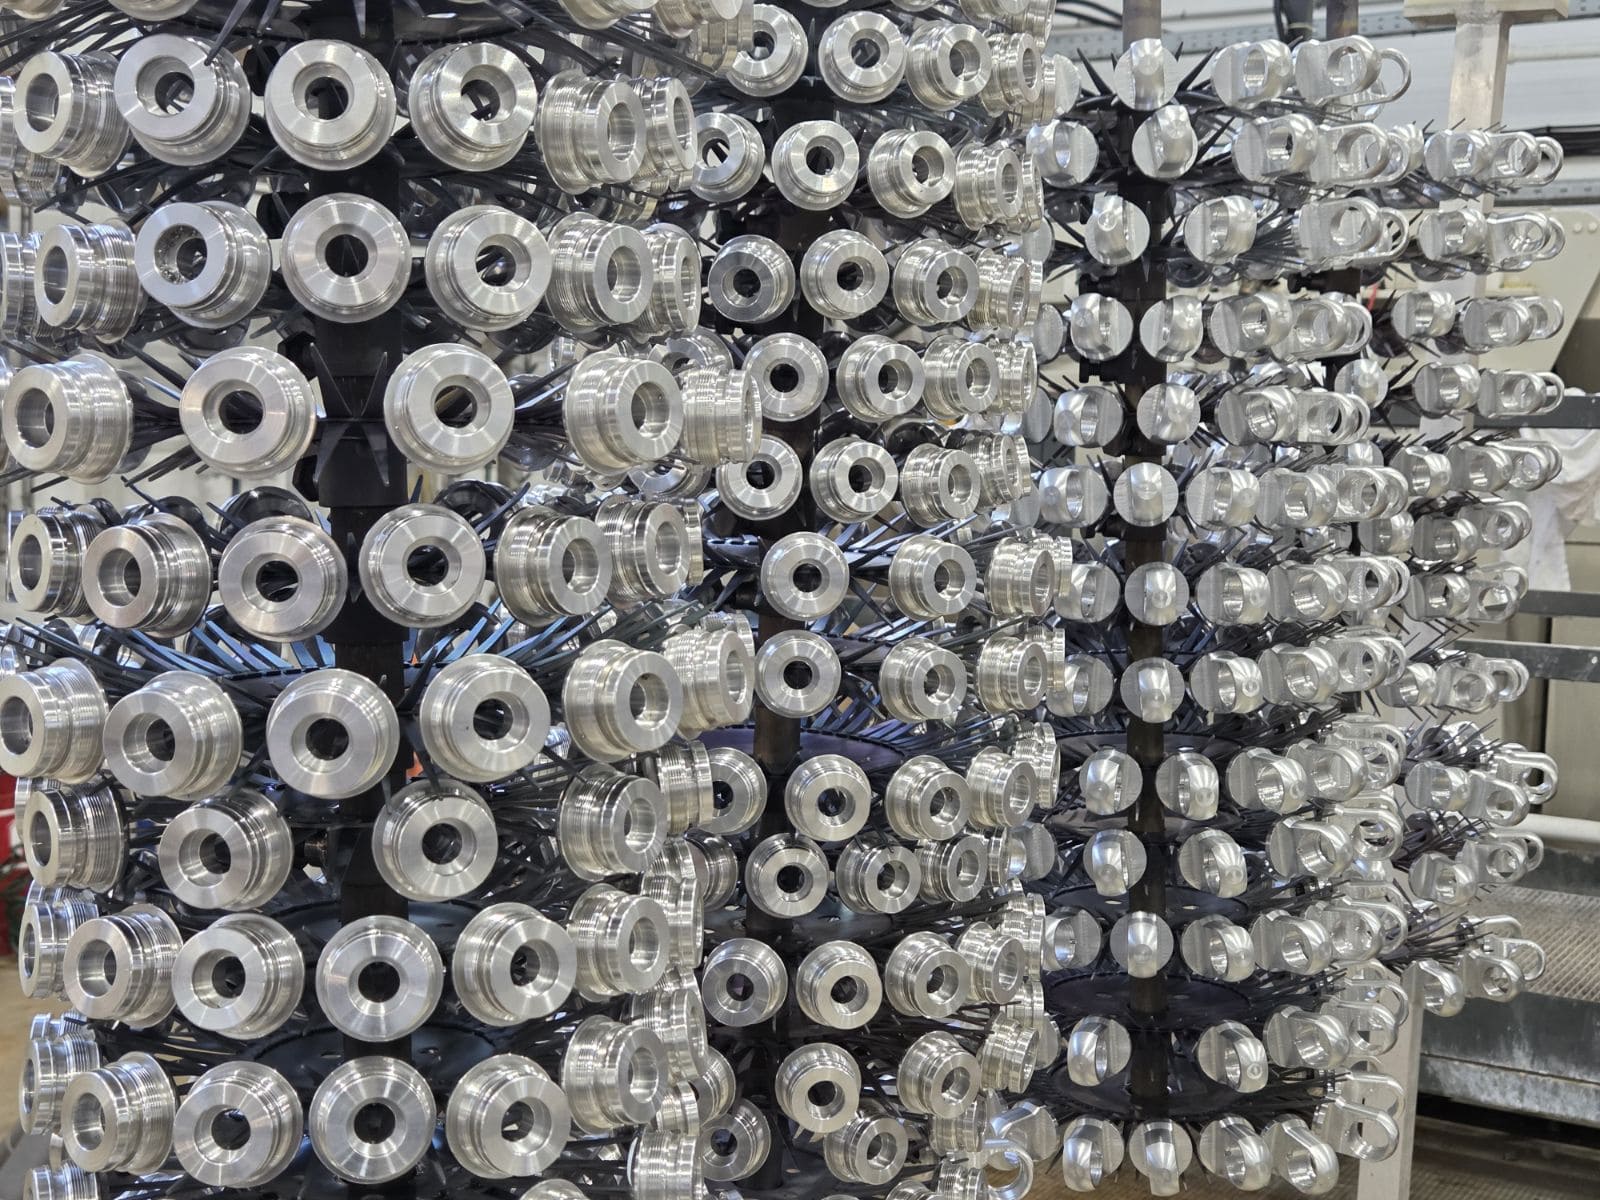
Масштабируем отработанный процесс на повторные и крупные партии

Хотите увидеть производство лично?

Покажем рабочие линии, оборудование, контроль и реальные партии деталей.

Записаться на посещение производства →

Можно приехать со своей задачей и обсудить ее на месте

От задачи до готовой партии

  1. Получаем задачу

    Чертёж, ТЗ, спецификация, фотография или описание детали. Уточняем исходные данные, необходимые для расчёта.

  2. Проверяем требования

    Разбираем материал, покрытие, толщину, критичные размеры, маскирование, резьбы, посадки и программу контроля.

  3. Согласовываем стоимость и срок

    Рассчитываем заказ и заранее определяем условия выполнения партии.

  4. Приёмка и входной контроль деталей

    Принимаем детали

    Проверяем количество и исходное состояние деталей. Фиксируем повреждения и особенности до запуска в производство

  5. Процесс нанесения покрытия

    Наносим покрытие и контролируем процесс

    Контролируем подготовку поверхности, стабильность технологического процесса и параметры покрытия

  6. Выходной контроль готовой партии

    Проверяем и передаём готовую партию

    Проводим выходной контроль, проверяем комплектность и подготовку к транспортировке. Вместе с партией передаём документ о качестве покрытия

КонтрольКонтрольКонтроль

Когда недостаточно просто нанести покрытие

01 / 03

Покрытие не выдержало 3 часов. Решили проблему износа

Деталь Д16 с твёрдым анодированием

ЗадачаТвёрдое анодирование на детали Д16 износилось менее чем за 3 часа работы оборудования.

Что сделалиИзучили исходную деталь, нанесли новое покрытие и проконтролировали его параметры.

РезультатПосле обработки оборудование неделю работало без признаков износа. Деталь продолжила эксплуатацию.

Д16
материал
Ан.Окс.Тв.
покрытие
700 × 450 × 30 мм
габарит детали
01 / 03

Покрытие не выдержало 3 часов. Решили проблему износа

Деталь Д16 с твёрдым анодированием

Исходная ситуация

Заказчик изготовил в Китае деталь для автоматической конвейерной линии и там же заказал твёрдое анодирование.

Деталь из алюминия Д16 размером примерно 700 × 450 × 30 мм должна была работать в паре трения, поэтому от покрытия требовалась высокая износостойкость.

После установки на оборудование поверхность начала интенсивно изнашиваться и менее чем за 3 часа стала непригодна для дальнейшей работы.

Что было важно

Заказчик пришёл с вопросом о твёрдости покрытия. Но конечная задача была не получить определённую цифру в протоколе, а обеспечить работоспособность детали в реальных условиях эксплуатации.

Что сделали

Получили исходную деталь, оценили результат предыдущей обработки и нанесли собственное твёрдое анодирование.

Контроль покрытия

После нанесения покрытия провели визуальный контроль и измерение толщины на соответствие установленным требованиям.

Результат

После установки детали оборудование проработало неделю без остановки, при этом заказчик не обнаружил признаков начала износа.

По последней информации от заказчика деталь продолжила успешно работать.

Технические характеристики

Материал
Д16
Габарит
около 700 × 450 × 30 мм
Покрытие
твёрдое анодирование
Контроль
визуальный контроль и измерение толщины
02 / 03

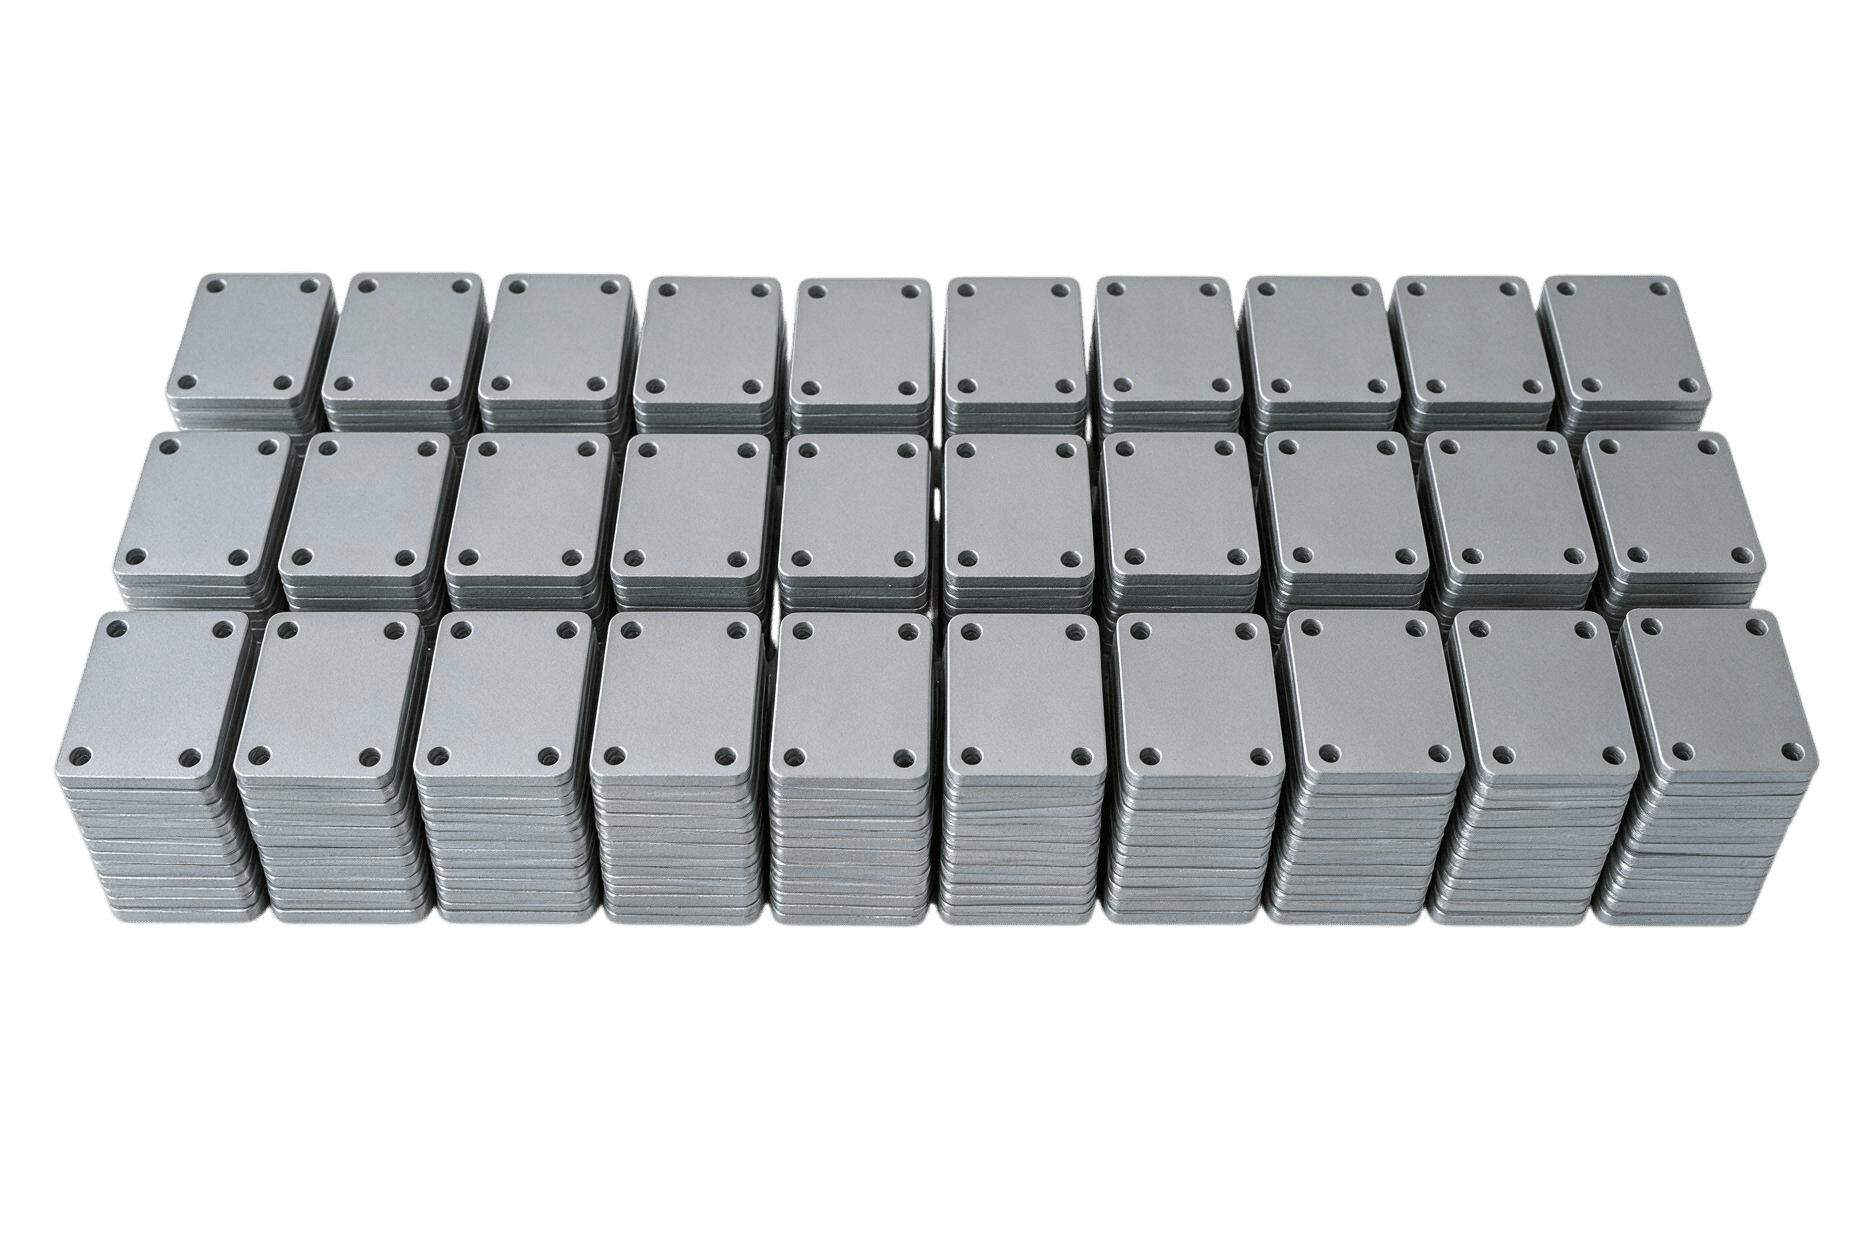
От 300 до 35 000 деталей без потери качества

Радиаторы из серийной партии

Исходная задача

Заказчик передал небольшие радиаторы размером примерно 30 × 40 мм.

Работа началась с тестовой партии примерно из 300 штук. Сам процесс анодирования был отработанным, поэтому основная сложность находилась не в подборе покрытия.

Нужно было обеспечить ритмичный выпуск деталей и подготовить производство к постоянному росту объёма.

Что пришлось изменить

По мере увеличения партий потребовалось работать уже не только с технологией покрытия, но и со всей организацией процесса.

Что сделали

Подобрали специальную оснастку.

Оптимизировали рабочие операции.

Доработали упаковку.

Стандартизировали технологический процесс.

Выстроили работу команды под повторяющиеся партии.

Как масштабировался заказ

После успешного выполнения первых заказов каждая следующая поставка становилась значительно крупнее предыдущей.

От первой партии примерно в 300 деталей производство постепенно перешло к партиям по 30–35 тыс. штук.

Результат

Общее количество обработанных изделий превысило 500 тыс. штук.

При росте объёма удалось сохранить требования к качеству и обеспечить необходимый темп выпуска.

Технические характеристики

Деталь
радиатор
Размер
около 30 × 40 мм
Стартовая партия
около 300 шт.
Крупная партия
30–35 тыс. шт.
Общий объём
более 500 тыс. шт.
03 / 03

9 месяцев поставок без перебоев

Корпуса с химическим оксидированием

Исходная задача

Заказчик передавал корпуса, которым требовалось электропроводное химическое оксидирование Хим.Окс.Э.

Гальваническая обработка была только одним этапом производственной цепочки. После неё детали должны были пройти порошковую окраску, а затем поступить на сборку.

Главный риск

Для заказчика было важно не просто получить покрытие «как можно быстрее».

Ему нужно было заранее понимать, когда конкретная партия вернётся с гальваники и сможет перейти на следующий этап.

Задержка внешнего подрядчика могла повлиять на график сборки и сроки всего проекта.

Что сделали

Совместно согласовали график поступления, обработки и отгрузки партий.

Работу Galvanza встроили в производственный маршрут заказчика так, чтобы обработанные детали регулярно возвращались к следующему этапу производства.

Результат

В течение 9 месяцев потребность производства обеспечивалась без перебоев в поставках.

В результате годовой проект перед конечным заказчиком был закрыт в согласованные сроки.

Технические характеристики

Покрытие
Хим.Окс.Э
Следующие операции
порошковая окраска и сборка
Период работы
9 месяцев
Результат
поставки без перебоев

Рассчитаем стоимость
и срок

Пришлите чертёж, ТЗ, спецификацию или фотографию детали. Если данных не хватит, технолог уточнит необходимые параметры перед расчётом.

Расчёт в течение 1 часа

В рабочее время после получения данных, достаточных для оценки заказа

Выберите файл или перетащите сюдаЧертёж, ТЗ, спецификация, 3D-модель или фото

Можно отправить только описание, без файла. Максимальный размер файла: 20 МБ.

Указать технические параметрыНеобязательно — раскройте и заполните, если параметры уже известны

Технолог изучит задачу и свяжется с вами, если для точного расчёта понадобятся дополнительные данные.

Получить расчёт стоимости

Опишите задачу и при необходимости приложите чертёж, ТЗ, спецификацию или фотографию детали.

Выберите файл или перетащите сюдаЧертёж, ТЗ, спецификация, 3D-модель или фото

Нам доверяют

Работаем с компаниями, для которых важны стабильное качество, соблюдение требований и предсказуемый результат от партии к партии.

Компании, с которыми работаем

Контакты

Свяжитесь с нами, чтобы обсудить задачу, получить расчёт или уточнить детали заказа

Телефон

+7 (812) 416-63-89

Адрес производства

Ленинградская область, Всеволожский район, деревня Новое Девяткино, территория Северной ТЭЦ

Адрес офиса

Санкт-Петербург, шоссе Революции, 69, БЦ «Реформа»

Режим работы

Пн–Пт, 9:00–18:00

Сб–Вс — по предварительной договорённости